

为客户提供一站式增材制造技术整体解决方案
满足客户对先进制造技术的更高需求
压滤机轴激光熔覆技术的七大核心优势
2026-09-29
一、压滤机轴激光熔覆修复原理
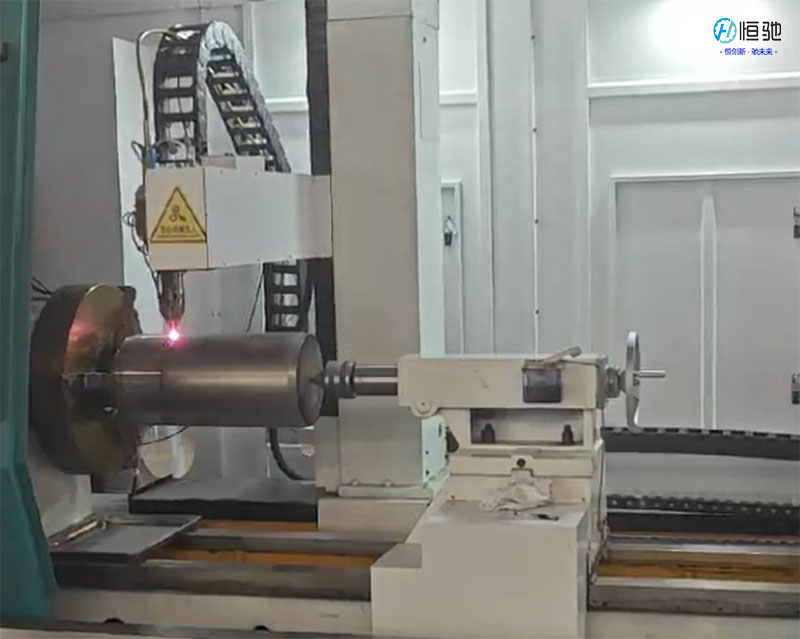
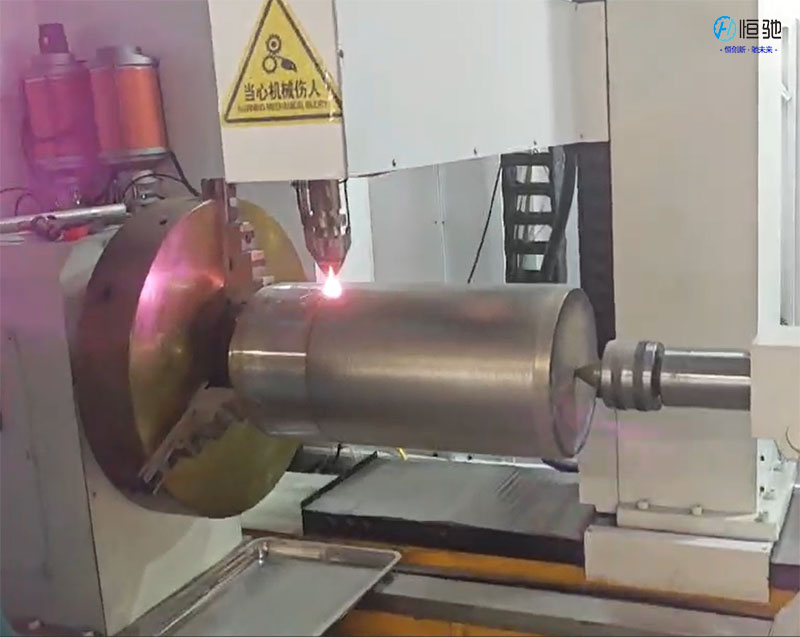
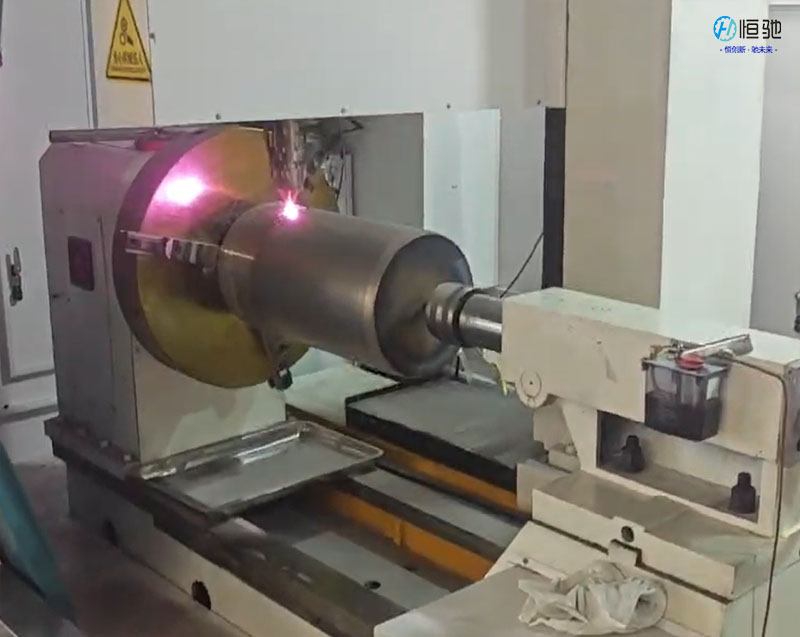
压滤机轴激光熔覆修复是基于高能激光束的金属增材再制造技术。其核心原理为:利用高能量密度激光束对压滤机轴失效区域精准扫描,同步将送粉合金粉末与轴体表层基体快速熔融形成熔池;随着激光束移动,熔池金属极速冷却凝固,在基体表面生成低稀释率、组织致密、无裂纹气孔的冶金强化涂层,同步实现压滤机轴缺陷修复与表面性能改性。
二、压滤机轴激光熔覆修复七大优势
压滤机主轴长期承受重载、往复摩擦,同时受滤料介质腐蚀,极易产生轴颈磨损、点蚀、密封位拉伤等故障。对比传统堆焊、电镀、电刷镀工艺,激光熔覆核心优势如下:
1、冶金结合,涂层不易剥落
激光同时熔化基体表层与合金粉末,形成冶金结合层,区别于电镀、热喷涂的物理附着方式;结合强度可达 450MPa 以上。在压滤机交变载荷、旋转摩擦工况下,涂层不易起皮、掉块,杜绝密封快速失效引发的二次停机维修。
2、低热输入,长轴变形极小,修复精度高
激光能量高度集中,快速熔凝,热影响区窄,稀释率控制在 5%~8%;长径比较大的压滤机主轴修复后变形可控制在 0.1mm 以内,基本无需校直。有效规避电弧堆焊热应力大、轴体弯曲甚至开裂的风险,完整保留基体原有力学性能。
3、涂层材料可定制,耐磨耐蚀一体化提升
可根据现场工况选配铁基、镍基、钴基、WC 碳化钨合金粉末:
污泥、酸碱腐蚀工况:选用镍基 / 钴基粉末,提升抗点蚀、耐介质腐蚀能力;
颗粒磨损严重工况:采用碳化钨复合粉末,实现高硬度抗磨损。
熔覆层组织致密无气孔,修复后轴件服役寿命可达全新轴的 2~3 倍,将单纯的缺陷修复升级为表面性能强化。
4、零基体损耗,压滤机轴可循环复用
仅对磨损失效的局部区域定向增材,完好基体不受损伤,同一根压滤机轴可多次熔覆修复,实现部件循环再利用。
5、缩短停机周期,减少停产损失
压滤机主轴新品采购周期长、造价高。激光熔覆再制造修复成本仅为新轴的 1/3~1/2,修复周期短;支持离线加工或现场施工,大幅降低停机带来的生产损失。
6、服役寿命翻倍,解决 “修完就坏” 痛点
与传统修复工艺相比,激光熔覆通过材料学优化和冶金结合的双重保障,使修复区域的使用寿命远超传统修复方式,彻底解决了压滤机轴反复损坏、频繁维修的行业痛点。
7、绿色环保,替代硬铬电镀工艺
工艺过程无六价铬废水与重金属污染,满足环保管控要求,是硬铬电镀成熟替代方案,不存在电镀废水、危废处置压力。
三、总结
针对压滤机轴重载 + 污泥腐蚀 + 密封摩擦的复杂工况:冶金结合不掉层、长轴修复微变形、材料按需定制耐磨耐蚀、局部精准增材修复,兼顾设备运行可靠性、停机成本控制与环保合规要求。
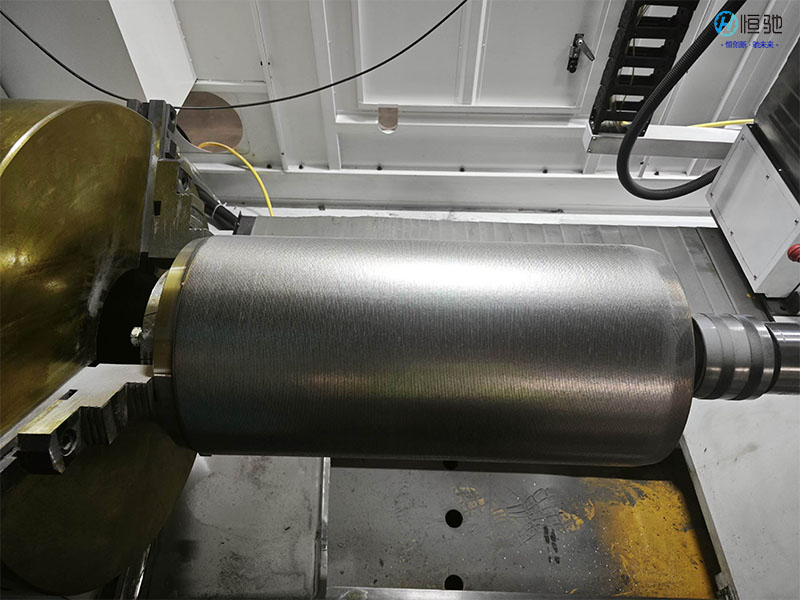
苏州恒驰严格执行压滤机轴专项标准化修复流程:
无损探伤检测 → 失效机理研判 → 专属方案定制 → 轴面精密预处理 → 数控匀速熔覆 → 低温去应力 → 精密精加工 → 成品全项复检
每一根修复压滤机轴均完成尺寸、硬度、探伤、结合力多维度检测,全程工艺参数可记录、可追溯,杜绝漏检、弱检、工艺偷减问题。同时坚持 “保基体、保精度、保寿命” 的修复原则,最大程度保留压滤机轴基体价值,实现压滤机轴多次循环再制造,大幅降低压滤机轴采购与运维综合成本。
